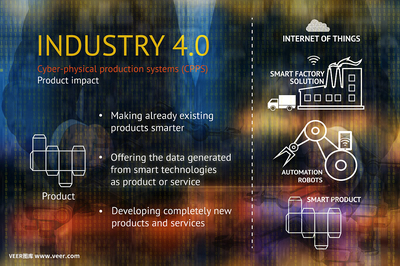
随着工业4.0和智能制造的快速发展,工厂生产过程的网络化、数字化和智能化已成为提升企业竞争力的关键。本文提出一种基于物联网(IoT)和大数据技术的综合性解决方案,旨在实现对工厂生产过程的全面网络覆盖、数据实时采集与智能分析,从而优化生产流程、提高设备利用率、降低运营成本,并支持数据驱动的决策。
一、方案概述
该解决方案以工业物联网(IIoT)为基础架构,通过部署各类传感器、RFID标签、工业网关和边缘计算设备,构建覆盖全厂区的生产网络。网络层采用有线与无线相结合的方式(如工业以太网、Wi-Fi 6、5G、LoRa等),确保数据高效可靠传输。平台层构建大数据处理中心,集成数据存储、清洗、分析和可视化功能,并利用机器学习算法进行预测性维护、质量预测和能耗优化。
二、网络技术架构
- 感知层:在生产线关键设备上安装振动、温度、电流、压力等传感器,实时采集设备运行状态和工艺参数。通过RFID和二维码实现物料追踪。
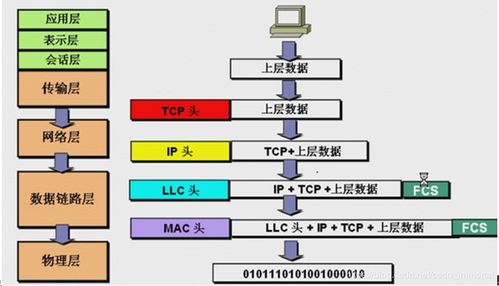
- 网络层:采用TSN(时间敏感网络)和工业PON技术保障确定性低时延通信;无线网络采用5G专网和Wi-Fi 6实现移动设备和AGV的接入;利用边缘网关进行协议转换和就近数据处理,减少云端负载。
- 平台层:基于云计算和边缘计算协同架构,构建工业大数据平台,支持海量数据存储(如时序数据库HBase、InfluxDB)和流式计算(如Flink、Spark Streaming)。
- 应用层:开发生产监控、设备管理、质量分析、能源管理等应用模块,通过可视化大屏和移动端展示实时状态和洞察。
三、关键技术
- 数据采集与集成:通过OPC UA、MQTT等协议实现异构设备互联。
- 数据质量管理:数据清洗、去噪和异常检测,确保数据可靠性。
- 大数据分析:利用聚类、回归、神经网络等算法进行故障预测、工艺优化。
- 安全防护:部署工业防火墙、入侵检测和区块链技术保障数据安全。
四、实施效益
- 生产过程透明化:实时监控生产进度和设备状态,减少停机时间。
- 预测性维护:基于设备数据分析提前预警故障,降低维护成本。
- 质量提升:通过工艺参数优化和实时质量反馈,降低不良品率。
- 能源管理:监测能耗数据,优化能源使用,实现绿色生产。
- 决策支持:数据驱动的洞察帮助管理层制定科学决策。
五、结论
本方案通过物联网和大数据技术的深度融合,构建了覆盖工厂生产全流程的网络化综合解决方案,实现了数据驱动的智能生产和优化管理。可进一步结合人工智能和数字孪生技术,持续提升工厂的智能化水平。